

Nieuws
Thuis / Nieuws / Industrie nieuws / Gesmeed 7075 versus 6061 aluminium: treksterkte, anodiseren en bewerkbaarheid
De keuze tussen gesmede 7075 en 6061 aluminiumlegeringen is een terugkerende beslissing voor ingenieurs en inkoopteams die behoefte hebben aan lichtgewicht componenten met voorspelbare mechanische prestaties. Hoewel beide door veroudering hardbare aluminiumlegeringen zijn, verschillen hun chemische families, sterkteplafonds, oppervlaktegedrag en bewerkingskosten aanzienlijk. Deze gids vergelijkt gesmede 7075- en 6061-aluminiumlegeringen op de drie factoren die het belangrijkst zijn bij nauwkeurig gesmede onderdelen: treksterkte, anodisatiekwaliteit en bewerkbaarheid.
De praktische verschillen beginnen bij de staaf. Legering 7075 behoort tot het aluminium-zink-magnesium-koper (Al-Zn-Mg-Cu) systeem, terwijl 6061 tot het aluminium-magnesium-silicium (Al-Mg-Si) systeem behoort. De legeringsfilosofie is eenvoudig: 7075 is ontworpen om de sterkte te maximaliseren door middel van dichte neerslag van MgZn 2 deeltjes, terwijl 6061 de nadruk legt op goed afgeronde prestaties met goede corrosieweerstand en lasbaarheid.
| Element | 7075 (gew%) | 6061 (gew%) |
|---|---|---|
| Zink (Zn) | 5.1 – 6.1 | Maximaal 0,25 |
| Magnesium (Mg) | 2.1 – 2.9 | 0,8 – 1,2 |
| Koper (Cu) | 1,2 – 2,0 | 0,15 – 0,40 |
| Silicium (Si) | Maximaal 0,40 | 0,40 – 0,80 |
| Chroom (Cr) | 0,18 – 0,28 | 0,04 – 0,35 |
| Ijzer (Fe) | Maximaal 0,50 | Maximaal 0,70 |
Het hoge zink- en kopergehalte in 7075 zorgt voor neerslagverharding. In 6061 vormen magnesium en silicium Mg 2 Si-precipitaten leveren een matige sterkte, terwijl de rek- en corrosieprestaties in evenwicht blijven. Dat verschil loopt door in elk later pand.
In de T6-toestand, de meest gebruikelijke warmtebehandeling voor beide legeringen, levert gesmeed 7075 een vloeigrens van ongeveer 435–505 MPa en een ultieme treksterkte van 510–570 MPa. Gesmeed 6061-T6 bereikt doorgaans een opbrengst van 240–275 MPa en een ultieme treksterkte van 290–310 MPa. Praktisch gezien biedt 7075 een ongeveer 80% hogere vloeigrens dan 6061.
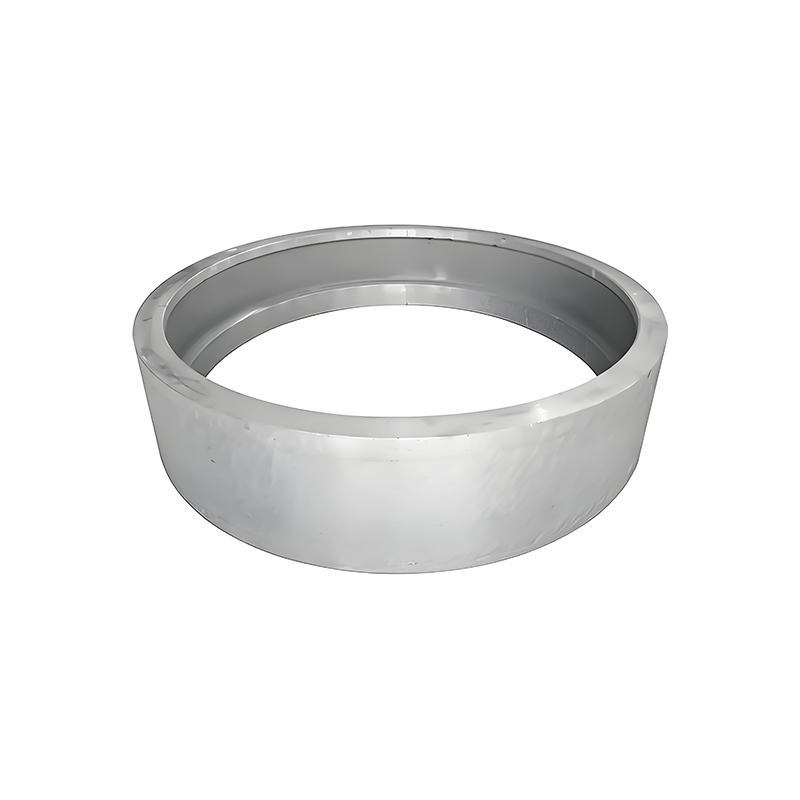 7075 smeedstukken van aluminiumlegering voor structurele onderdelen met hoge sterkte Met ongeveer 80% hogere vloeigrens dan 6061 in T6-conditie, zijn 7075-smeedstukken geschikt voor zwaarbelaste componenten zoals tandwielen en flenzen, waarbij het verkleinen van de sectiegrootte het gewicht verlaagt terwijl het draagvermogen behouden blijft. Bekijk Product →
Die kloof komt van het Zn-Mg-Cu-systeem: 7075-precipitaten zijn grover en talrijker na kunstmatige veroudering, waardoor de dislocatiebeweging effectiever wordt geblokkeerd. Voor structurele componenten zoals gesmede tandwielen, asflenzen en lagerhuizen in windenergie en zware machines, zorgt de extra sterkte ervoor dat de sectiegroottes kunnen worden verkleind, waardoor de massa wordt verlaagd zonder dat dit ten koste gaat van het draagvermogen.
Verlenging vertelt een ander verhaal. 6061 vertoont doorgaans een verlenging van 10–14% in T6, terwijl 7075 ongeveer 6–10% bedraagt. Als energieabsorptie of vervormbaarheid na het smeden van cruciaal belang is, is 6061 de meer vergevingsgezinde keuze.
Anodiseren is een veel voorkomende bewerking na het smeden van aluminium onderdelen die slijtvastheid, corrosiebescherming of een specifieke esthetische afwerking nodig hebben. Legering 6061 wordt algemeen beschouwd als een van de beste aluminiumlegeringen voor anodiseren. Het lage kopergehalte zorgt voor een heldere, heldere, uniforme coating die kleurstoffen consistent accepteert, ongeacht of de eis helder, zwart of een aangepaste kleur is.
 6061 smeedstukken van aluminiumlegering met superieure anodisatierespons Bekend om hun consistente, helder geanodiseerde afwerkingen, balanceren 6061-smeedstukken sterkte, plasticiteit en kosten, waardoor ze een praktische keuze zijn voor structurele onderdelen die heldere of gekleurde anodische coatings vereisen. Bekijk Product →
Legering 7075 anodiseert acceptabel, maar met compromissen. Koperrijke intermetallische deeltjes kunnen iets donkerdere of ongelijkmatige tinten veroorzaken in helder geanodiseerde afwerkingen, vooral wanneer de geometrie van het onderdeel variërende stroomdichtheden veroorzaakt. In de praktijk wordt 7075 vaak gespecificeerd met donkere anodisatiekleuren of zonder anodisatie gebruikt wanneer de toepassing voornamelijk structureel is. Voor beide legeringen zijn type II zwavelzuur en type III harde anodisatie mogelijk; anodiseren met een harde laag wordt vaak toegepast op 7075 om de slijtvastheid te herstellen die hoge sterkte alleen niet biedt.
Bewerkbaarheid is vaak de beslissende factor in de productiekosten. Legering 6061 staat erom bekend dat het gemakkelijk te bewerken is: het produceert korte, goed gebroken spanen, maakt hoge snijsnelheden mogelijk en laat een fijne oppervlakteafwerking achter die vaak secundair polijsten overbodig maakt. Met de juiste koelvloeistof en standaard hardmetalen gereedschappen kunnen 6061-smeedstukken worden gedraaid, gefreesd en geboord met snelheden die de doorvoer maximaliseren.
7075 is minder vergevingsgezind, maar niet moeilijk. Hetzelfde zink en koper dat de sterkte verhoogt, verhoogt ook de harding en produceert hardere, vezeliger spanen. Operators verlagen de snijsnelheden doorgaans met 20-30% vergeleken met 6061, gebruiken scherpere wisselplaatgeometrieën en vertrouwen op stijve opstellingen om trillingen te voorkomen. Het resultaat is een zuivere, herhaalbare afwerking, maar de cyclustijden en gereedschapskosten zijn uiteraard hoger.
Een belangrijke opmerking: gesmeed materiaal bewerkt over het algemeen voorspelbaarder dan gegoten materiaal, omdat het smeedproces de porositeit sluit en de korrelstructuur verfijnt. Dat voordeel geldt voor zowel 7075 als 6061 wanneer het onderdeel wordt geleverd als een gesmeed plano in plaats van als een gietstuk.
Beide legeringen zijn smeedbaar, maar hun procesvensters verschillen. Legering 6061 heeft een breed smeedtemperatuurbereik, ongeveer 400–500 °C, en een lagere vervormingsweerstand. Dat maakt het ideaal voor complexe gesloten matrijsgeometrieën en voor open matrijsbewerkingen zoals gesmede assen, ringen en cilinders. Legering 7075 vereist een strakker venster, ongeveer 350–420°C, en hogere perskrachten. Het is het meest geschikt voor eenvoudigere geometrieën waarbij de winst maximale mechanische sterkte is.
Warmtebehandeling verschilt ook qua gevoeligheid. Beide legeringen zijn oplossingsbehandeld en kunstmatig verouderd tot de T6-toestand. 7075 heeft nauwkeurige quench-controle nodig om vervorming te voorkomen, terwijl 6061 toleranter is. Voor een leverancier als Maiterio Intelligent Equipment, die smeedlijnen met open matrijzen, ringwalserijen, warmtebehandelingsovens en CNC-bewerkingswerkplaatsen exploiteert, is het intern verwerken van beide legeringen een routineactiviteit.
Geen enkele legering is universeel superieur; de keuze hangt af van de belaste omgeving, oppervlaktevereisten en budget. Gebruik deze beslissingsgids:
Voor een snelle referentie vat de onderstaande tabel de belangrijkste verschillen in vervalste toestand samen:
| Criteria | 7075-T6 | 6061-T6 |
|---|---|---|
| Ultieme treksterkte | 510–570 MPa | 290–310 MPa |
| Opbrengststerkte | 435–505 MPa | 240–275 MPa |
| Anodisatie-uniformiteit | Goede, donkerdere tint | Uitstekende, heldere afwerking |
| Bewerkbaarheid | Matig | Uitstekend |
| Lasbaarheid | Arm | Goed |
| Typische kosten | Hoger | Lager |
Gesmeed 7075-T6 heeft ongeveer 80% hogere vloeigrens dan gesmeed 6061-T6. 7075 is de eerste keuze wanneer maximale sterkte vereist is. 6061 moet worden gekozen wanneer een gemiddelde sterkte gecombineerd met een betere corrosieweerstand en lasbaarheid voldoende is.
Beide legeringen kunnen worden geanodiseerd, maar 6061 produceert een helderdere en uniformere, helder geanodiseerde coating. 7075 heeft de neiging een iets donkerdere of minder uniforme tint te ontwikkelen; het kiezen van donkere anodisatiekleuren minimaliseert dit effect.
7075 vereist ongeveer 20-30% lagere snijsnelheden en scherper gereedschap vanwege de hogere hardheid en een grotere neiging tot verharding. 6061 is zuiniger te bewerken, vooral bij CNC-productie met grote volumes.
Forged 7075 heeft de voorkeur in ruimtevaart-, defensie- en hoogwaardige automobieltoepassingen. Gesmeed 6061 wordt veel gebruikt in windenergie, bouwmachines, uitrusting van zeeschepen en algemene industriële machines waar corrosieweerstand en kostenefficiëntie van belang zijn.
Maiterio Intelligent Equipment beschikt over speciale smeedmogelijkheden voor aluminiumlegeringen voor de 7075, 6061, 2A12, 5083 en 5A06. De faciliteit omvat smeedhamers met open matrijzen, naadloze ringwalserijen, warmtebehandelingsovens en meer dan 70 CNC-machines, zodat gesmede plano's machinaal afgewerkt en klaar voor montage kunnen worden geleverd. Voor ingenieurs die leveranciers van smeedstukken vergelijken, is praktische ervaring op de werkvloer net zo belangrijk als gegevensbladen van legeringselementen. Lees meer in onze gids over het kiezen van de juiste smeedleverancier .

No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, China
Whatsappen:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous


